
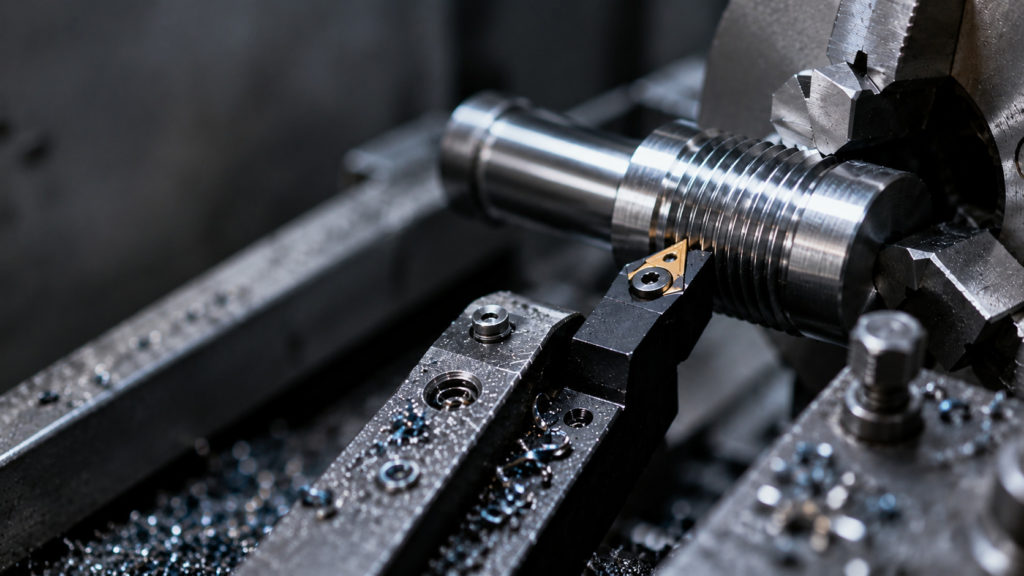
Что такое нарезание резьбы на токарном станке
Нарезание резьбы на токарном станке — это обработка заготовки, при которой на наружной или внутренней поверхности формируется винтовая канавка заданного профиля. После этого деталь может работать с гайками, шпильками, муфтами, втулками, корпусами, штуцерами и другими резьбовыми элементами.
Главное преимущество токарной обработки — точность и повторяемость. Станок позволяет выдерживать шаг, глубину, профиль и соосность лучше, чем ручной инструмент. Это важно для серийных деталей и ответственных соединений, где небольшое отклонение приводит к люфту, перекосу или проблемам при сборке.
Какие резьбы нарезают на токарном станке
На токарном станке выполняют наружную и внутреннюю резьбу. Наружная нарезается на поверхности вала, болта, шпильки, штуцера или цилиндрической детали. Внутренняя формируется в отверстии: в гайке, втулке, корпусе, фланце или переходнике.
По форме резьба может быть цилиндрической или конической. По профилю она бывает треугольной, трапецеидальной, прямоугольной, упорной и закругленной. Треугольный профиль чаще встречается в крепеже, трапецеидальный — в ходовых винтах, упорный — в узлах с нагрузкой в одном направлении.
Шаг, ход и заходность резьбы
Перед нарезанием важно определить основные параметры. Шаг — это расстояние между соседними витками. Он влияет на посадку соединения и перемещение детали при вращении. Ход резьбы показывает осевое перемещение за один полный оборот.
У однозаходной резьбы ход равен шагу. У многозаходной ход больше, потому что на поверхности расположено несколько самостоятельных винтовых канавок. Такой вариант используют, когда нужно быстрое перемещение при небольшом числе оборотов. При такой обработке особенно важна точная настройка станка.
Подготовка заготовки перед нарезкой
Качество резьбы начинается с подготовки. Заготовку закрепляют, центрируют и обрабатывают до нужного диаметра. Для наружной резьбы важно выдержать размер стержня: слишком большая заготовка перегружает инструмент, а слишком маленькая не даст полного профиля.
Для внутренней резьбы сначала сверлят или растачивают отверстие. Его диаметр подбирают под будущий размер. Если отверстие меньше нужного, инструмент работает с перегрузкой. Если больше — профиль получается неполным, а соединение теряет прочность.
Перед обработкой убирают заусенцы, проверяют биение и снимают фаску. Она облегчает заход инструмента и помогает получить аккуратное начало резьбы без задиров.
Нарезание резьбы резцом
Резьбовой резец — один из основных инструментов для токарного нарезания. Его рабочая часть повторяет профиль будущей канавки. При вращении заготовки резец движется вдоль оси и постепенно снимает металл, формируя витки.
Этот способ подходит для наружной и внутренней резьбы, стандартных и нестандартных размеров, а также для точных задач. Обычно резьбу нарезают за несколько проходов. С каждым проходом резец углубляется, пока профиль не достигнет нужной формы.
Вершина резца должна находиться на высоте центра детали, а профиль должен соответствовать типу резьбы. Если инструмент стоит с перекосом, витки получаются неровными, а соединение может заедать.
Нарезание резьбы метчиком
Метчики применяют для внутренней резьбы. На токарном станке их устанавливают в патрон, державку или специальное приспособление, которое помогает сохранять соосность с отверстием. Машинные метчики рассчитаны на станочную обработку и часто позволяют выполнять резьбу за один проход.
При работе метчиком важно правильно подобрать диаметр отверстия, скорость вращения и смазку. Инструмент должен входить ровно, без перекоса. Если метчик закусит или начнет работать с перегрузкой, он может сломаться внутри детали. Для глубоких отверстий нужно следить за отводом стружки.
Нарезание наружной резьбы плашкой
Плашка используется для наружной резьбы. На токарном станке ее ставят в держатель, который подается к вращающейся заготовке. Такой способ удобен для стандартных резьб на шпильках, болтах, валах и небольших деталях.
Чтобы плашка зашла ровно, конец заготовки подтачивают и снимают фаску. Диаметр стержня должен быть немного меньше номинального диаметра резьбы. Если оставить лишний металл, плашка будет идти тяжело, перегреваться и рвать витки. При высоких требованиях резьбу контролируют калибрами.
Резьбонарезные головки
Резьбонарезные головки применяют при серийной обработке и больших объемах. Внутри головки находятся гребенки или резцы, формирующие профиль резьбы. После прохода рабочие элементы расходятся, поэтому инструмент не повреждает готовые витки при обратном ходе.
Такая оснастка ускоряет производство и повышает повторяемость результата. Ее используют для наружной и внутренней резьбы, когда нужно стабильно получать одинаковые детали. Головки особенно полезны там, где важны скорость, ресурс инструмента и чистая поверхность.
Режимы резания и смазка
Для качественной резьбы важны скорость вращения, подача, глубина прохода и смазочно-охлаждающая жидкость. Слишком высокая скорость приводит к перегреву, задирам, сколам и быстрому износу инструмента. Слишком малая скорость может ухудшить стабильность резания и чистоту поверхности.
Смазка снижает трение, охлаждает инструмент и помогает стружке выходить из зоны обработки. При работе по стали обычно применяют масла и составы для резьбонарезания. Для цветных металлов и чугуна режимы подбирают отдельно, потому что каждый материал по-разному режется.
Контроль качества резьбы
После нарезания резьбу проверяют. Сначала оценивают внешний вид: витки должны быть ровными, без задиров, рваных участков, сколов и перекоса. Затем контролируют диаметр, шаг и посадку сопрягаемой детали. Для точных работ используют резьбовые калибры, микрометр, шаблоны, проходные и непроходные инструменты.
Частые ошибки при нарезании резьбы
Одна из главных ошибок — неправильный диаметр заготовки или отверстия. Из-за этого резьба получается неполной, слабой или слишком тугой. Вторая ошибка — работа без смазки. Сухое резание вызывает перегрев, ускоряет износ инструмента и портит поверхность витков.
Еще одна проблема — перекос инструмента. Метчик, плашка или резец должны идти строго по оси детали. Если инструмент смещен, резьба получается кривой, а соединение работает с заеданием. Также нельзя игнорировать стружку: она забивает канавку, царапает поверхность и может сломать режущую кромку.
Как получить качественную резьбу
Нарезание резьбы на токарном станке требует точной подготовки, правильного выбора инструмента и соблюдения режимов обработки. Нужно учитывать тип резьбы, материал заготовки, профиль, шаг, глубину и способ нарезания.
Хороший результат получается тогда, когда заготовка выставлена, отверстие или стержень подготовлены по размеру, инструмент заточен и установлен без перекоса, а обработка идет с подходящей смазкой. Тогда резьба получается ровной, чистой и надежной, а готовая деталь без проблем работает в сборке.
